| 发证机构: | 1 | 发证时间 : | 2017-03-24 |
| 上传时间 : | 2017-03-24 | 有效期至 : | 永久 |
荣誉资质
 产品分类
站内搜索 友情链接
|
荣誉资质 证书介绍 抽油机配重块我们很专注/凯亚机械
机床床身铸件工艺叙述和生产要点 机床铸件锻造是利用锻压机械对金属坯料施加压力,使其产生塑性变形以获得具有一定机械性能,一定形状和尺寸锻件的加工方法。 曲柄铸件锻造是利用锻压机械对金属坯料施加压力,使其产生塑性变形以获得具有一定机械性能、一定形状和尺寸锻件的加工方法。锻压的两大组成部分之一。通过锻造能消除金属的铸态疏松,焊合孔洞,锻件的机械性能一般优于同样材料的铸件。机械中负载高、工作条件严峻的重要零件,除形状较简单的可用轧制的板材、型材或焊接件外,多采用锻件。 床身铸件铸造工艺通常包括: 一、叉车配重铸型准备,铸型按所用材料可分为砂型、金属型、陶瓷型、泥型、石墨型等,按使用次数可分为一次性型、半永久型和永久型,铸型准备的优劣是影响铸件质量的主要因素; 二、铸造金属的熔化与浇注,铸造金属主要有铸铁、铸钢和铸造有色合金; 床身铸件铸造种类很多,按造型方法习惯上分为: 一、普通砂型铸造,包括湿砂型、干砂型和化学硬化砂型3类。 二、特种铸造,按造型材料又可分为以天然矿产砂石为主要造型材料的特种铸造和以金属为主要铸型材料的特种铸造两类。 如何有效提高机床床身铸件使用性能: 大型机床床身铸件除了合理选用资料和各类成形工艺外,热处置工艺是不可缺少的重要步骤。经过热处置工艺改动铸件外表的化学成分,内部的纤维构造,改善铸件的运用功能,然后使床身铸件具有了力学功能、物理功能和化学功能。并且,热处置普通不会改动铸件的外形和全体的化学成分。 在进行抽油机铸件锻造时,因为机床铸件设计外形、壁厚、冷却速度的分歧,会在机床铸件,特殊是大型机床铸件的内部发生锻造应力。这种应力不及予以消弭,会使铸件在随后的切削加工或运用进程中发生变形或裂纹,为了消弭铸件剩余的锻造应力,该当采用低温退火工艺进行锻造。 床身铸件锻造进程中应严格格守回火工艺,为铸件变形或断裂,在易变形部位应参加支撑筋;专人值守回火炉温度计,合理节制温度,避免温渡过高或过低对床身铸件发生影响。 选择机床床身铸件锻造办法的准则: 1采用砂型锻造。砂型锻造的本钱低、工艺简略、生产周期短。当砂型不及知足要求时可以实时改换新的型号。 2锻造办法和生产批量响应成比例。依据设备和模具的价格本钱,合理运用锻造办法来决议产物的生产量。 3造型办法应合适工场前提。企业应依据本身的出产前提合理选择产物开拓。 机床床身铸件选用树脂砂出产线,应用消失模工艺锻造。这种工艺的长处是:生产过程中不会形成污染,环保。 外表润滑度接近精细锻造,内部构造不变,扫除或降低了砂眼、气空等锻造缺陷。铸件尺寸精度高,平均一致,不扣箱,铸件无飞边、毛刺。 机床铸件生产工序的要点注意: 1.型砂 1)抽油机曲柄型砂抗压强度2.8—3.2MPa;表面稳定性≥90%,型砂可使用时间5-10分钟。 2)需测定树脂、固化剂以及砂的流量(作好现场记录)。配比准确后才可造型、制芯。 2.机床铸件涂料 1)起模2小时后上第一次涂料.,涂料前需吹扫砂型、坭芯上的浮砂。 2)采用锆英粉醇基涂料,浓度适当,涂刷2-3遍。 3)涂刷均匀,气眼、字板处防止涂料堆积。 3.曲柄平衡块造型、制芯 1)树脂,固化剂加入混砂机料捅时必须镇静10分钟,待其沉淀;气体逸出后才可开机工作。 2)造型、制芯之前按图纸检查模型、冒口、冷铁、出气棒、浇注陶管等是否符合要求。 3)混砂机停机后、开机前必须丢掉头砂、尾砂。 4)造型、制芯时,开机放砂前必须将冒口、冷铁;出气棒;芯骨、浇注陶管等准确排放。模型表面,冷铁、活块,出气棒根部的型砂必须拍紧实,模型、冒口深凹处的型砂要捣紧实,上述操作必须在型砂可使用时间内完成。 5)每节浇注陶管必须准确对接,避免陶管之间的型砂被钢水冲刷到型腔中。(可用胶带纸将各陶管连接,作好造型前的准备工作) 6)保证砂型,坭芯的气眼通畅。 4.机床铸件配模、合箱 1)砂型,坭芯需用喷灯烘烤。 2)坭芯落入下箱中,需检查壁厚是否均匀。上箱的出气孔必须通畅。型腔内尖角砂、浇注陶管内的浮砂等夹杂物吹扫干净。 3)合箱后检查型内是否有错边,夹杂物等,明冒口覆盖报纸防止落入杂物。用尼龙管引导坭芯中的气体到砂箱外面。 5.机床铸件熔炼 1)熔炼过程中钢水需充分除气、除渣。 6.机床铸件浇注 1)用漏包浇注,浇注前钢包烘烤时间大于1.5小时,烘烤至深红色。(温度约800℃) 2)钢水倒入浇包后,在包内镇静3-5分钟,才可浇注。 3)金属液不可滴漏、断流,对准浇口快浇畅流,快满时放慢速度。浇满后在浇口压浇1-2次。明冒口可回冲1-2次。 7.机床铸件松箱、开箱. 1)松箱时间:浇注4小时后即可松箱。 2)开箱时间:浇注12小时后即可开箱。 泊头市凯亚机械有限公司主要生产抽油机,抽油机铸件,抽油机曲柄,曲柄平衡块,抽油机曲柄铸件,曲柄铸件,抽油机配重,挖挠机配重,平衡块铸件,叉车配重,叉车配重块,抽油机配重块,挖挠机配重块,大型皮带轮,光谱仪,拉力试验机,试验拉力棒,减速机壳体,试验整机,大型床身铸件等,年产量200000吨。机加工分厂设备有大型龙门刨,镗床,立车,插床等其它设备,具有一定的加工能力。受到客户一致认可。 油田抽油机铸件http://www.btkaiyajx.com/ 大型皮带轮http://www.btkaiyajx.com/products/dxpdl.html 光谱仪http://www.btkaiyajx.com/products/gpy.html 拉力试验机http://www.btkaiyajx.com/products/llsyj.html 试验拉力棒http://www.btkaiyajx.com/products/syllb.html 减速机壳体http://www.btkaiyajx.com/products/jsjkt.html 试验整机http://www.btkaiyajx.com/products/syzj.html 机床床身http://www.btkaiyajx.com/jccs/jccs.html 证书图片 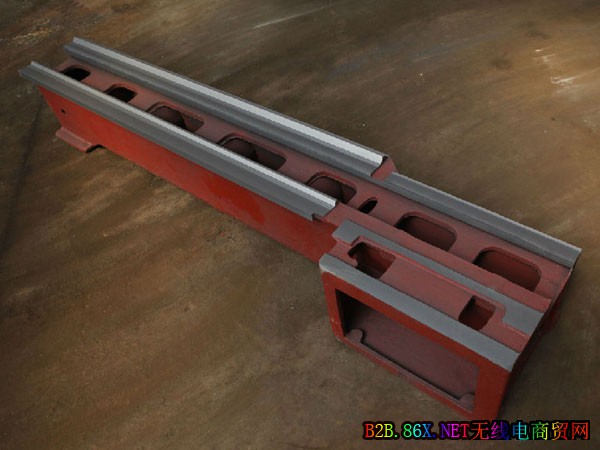 |