
关于全自动校平机问题改进与调试方法的简单介绍
全自动校平机主要应用于矫正各种规格板材及剪切成块的板材。该机能适用于各种冷、热轧板材的矫平。由于其操作方便、简单,应用范围遍布机械、冶金、建材、化工、电子、电力、轻工等多个行业,特别在造船、机车车辆、锅炉桥梁、金属结构工厂等行业,成为生产中不可缺少的必需产品。目前,大陆许多中型材生产厂在轧件的精整校平工艺中,仍广泛采用9+1辊式校平机用于在线校平,一般设置在热锯机的前瓦轧件由冷床移送后,经校平,再由热锯机实行定尺锯切。轧件的头、尾部即被一次性去除。一般情况下,轧件的尺寸精度是能够满足要求的。而对于非在线校平的工艺流程,轧件是先经锯切,后集中校平。全自动校平机问题改进与调试方法是很多人关心的,沧州科邦压瓦机械制造有限公司(http://www.kebangst.com/)下面就来为您介绍一下相关内容:
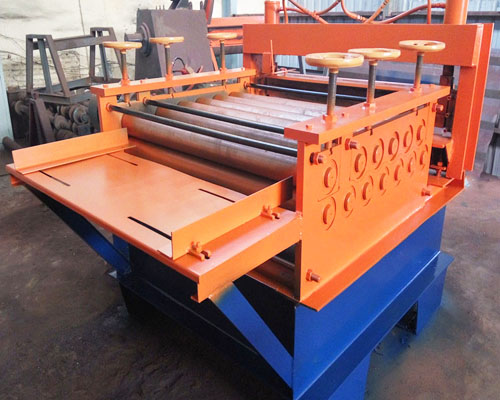 针对使用时出现的问题,对原全自动校平机装置进行了改进,改进措施如下:
(1)增设主动辊。将全自动校平机复动辊改装为主动辊,使其具有压送能力,与动力相联的传动轴采用带有滑套的方向联轴节,从满足复动辊的水平和垂直方向调整的需要。辊速选择可大于校平速度3%~5%;
(2)加装托辊水平调整机构。托辊支座内侧由210mm加宽至260mm,使托辊有相应的调整空间。
导套用螺栓固定在支座侧壁上,并与导轴形成螺旋副,在手轮的作用下,带动托辊水平移动,托辊对位后,锁紧螺母;
(3)托辊支座定位。为防止托辊在使用过程中产生转动,在立轴与箱体上分别固定了定位板、销套。销轴端插入销套内,随立轴在套内做上、下滑动;
(4)改进辊隙调整方法将该辊隙由原来的单独设定,矫中调整,改为与校平机下辊同时调整,拉线校平。并采用品种样板测定辊隙。
此外,为减少因违章操作造成对设备的损害,便于零件的更换与制作,对原装置中支座与立轴的联接方式做了改进,使其由焊接改为过渡配合,平键定位的可拆卸结构,并对支座底部做了加固处理。校平机中托辊装置的使用,为型钢锯切后校平,解决了型钢“漏矫”的现象减少了因“漏矫”而造成的经济损失且该装置投资少,效果快,维护简便,事故少。具有很大的应用价值。
全自动校平机如何调试?具体方法如下:
1、先剪一段长约1.5米准备校平机调试所需的材料:
2、矫正整平前材料弧度凸起的方向一致向上送进校平机(也就是内侧向下外侧向上);
3、通常经过校平机出来后的材料弧度依然是两头向下中间向上时,应当调整整平调整手轮,使上整平滚轮往下压。
4、经过校平机出来后的材料弧度两头向上中间向下时,应当调整整平调整手轮,使上整平滚轮往上升。
5、经过校平机出来后的材料出现波浪式形状时,应当调整整平调整手轮,使上整平滚轮往上升;
6、当经过校平设备出来后的材料向一边跑料,应当调整整平调整手轮,使跑料的一边上整平滚轮往上升。
7、要使整平效果达到好就需要使整平滚轮由入料到出料程向上倾斜。
8、在调整整平滚轮的时候应注注意左右调整手轮应同步调整。
9、前后滚轮阳历太大,须适当调节。
在全自动校平机与定尺送进机之间的缓冲坑,并终将其矫平,到达工艺要求的平整精度,九辊校平机接纳辊列不屈行式联合边辊可调布局,其作用是:平衡V1和V2之间的速度干系,包管生产线的稳固运行。触发气动开关,使码垛机左右尼龙轮承料架离开,板料自然降落。别的三边定位挡板起动夹紧,此时码垛机左右尼龙轮承料架复位。辊式钢板校平机紧张应用于改正种种规格板材,在开卷事情中,上排事情辊5个,下排事情辊4个,上、下排全部事情辊均为主动辊。上排事情辊牢固在活动横梁上,下排事情辊牢固在下机座上。由于卷径是在不停变革的,同时,为包管矫平精度,上、下排事情辊均设有支承辊装置,利用质料的“包辛格效应”对板材举行多次重复弯曲,渐渐减小压弯挠度,使多种原始曲率渐渐变为单一曲率,以增长事情辊的团体刚性。全自动校平机的旋转速度与生产线的线速度V1很难找到立室干系。
关于全自动校平机问题改进与调试方法的简单介绍现在就进行到这里了,沧州科邦压瓦机械制造有限公司(http://www.kebangst.com/)作为专业的校平机、角铁成型机、全自动校平机厂家进行了本次的内容分享。科邦压瓦机经过多年的实践经验和有关专家的精心设计,使我厂发展成集研发,生产,销售,安装,调试并提供压瓦机技术咨询为一体的现代化企业。我厂拥有较强的专业技术力量和生产能力。产品质优价廉其技术性能及指标均达到国内外先进水平,并可根据用户要求进行特殊设计制造,同时对用户进行指导,生产,安装,调试维修彩钢设备一条龙服务,我们期待着与您合作!