
 随着电机PLC控制系统的自动化不断提高,尤其在电机控制比较重要的领域,除了要实现电机运行的动态监测意外,还应该对电机的传感器本身以及PLC的自身正常运行进行监测,并对故障进行分级处理。所以一个典型的电机故障处理系统主要包括以下几个步骤:
1、对电机运行状态的检测;
2、对传感器本身的状态检测;
3、PLC自身故障分析;
4、传感器发送与接收信号的稳定性;
5、故障信息的存储与相关信息的查阅;
6、电机调试与维护功能的相关技术支持;
7、对存在的故障进行分级处理。如何实PLC在电机控制过程中的故障诊断和分级处理,从而提高PLC控制系统的可靠性与稳定性。
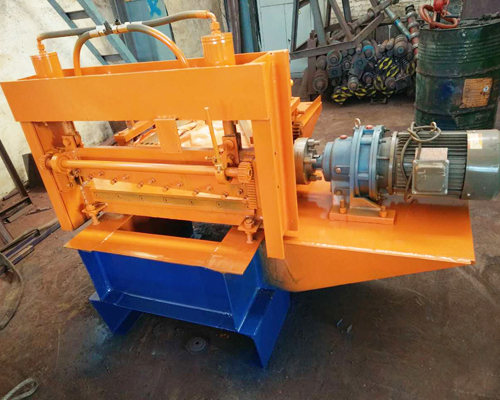
校平机电气故障的确定及排除方法是这样的,对于电机接线错误,在对定子三相绕组头尾检查确定后,按照电机铭牌的标注对电机重新接线。如果绝缘电阻阻值低于0.5MΩ,则说明电机定子绕组受潮,绝缘降低,可采用通电法、氮气吹除法来干燥电机定子绕组。如果测量出电机三相电流不平衡,则用直流双臂电桥来检查确定电机三相直流电阻阻值是否相等。当出现三相直流电阻阻值不等的情况,说明电机定子绕组存在匝间短路现象;使用万用表欧母档测量各相绕组,当某相绕组阻值为非常大时,说明电机定子绕组存在断路现象。对于这两种情况,需要重新绕制电机定子绕组。对于绕线式电机,当出现转子集电环火花过大,电机电流波动的现象,则说明电机电刷接触不良、集电环表面有污垢,通过调整电刷弹簧压力,集电环表面污垢的方法进行处理。
当根据上面的检查校平机的时候发现不正常的情况,对电机进一步解体检查,确定故障原因的所在,并进行针对性的处理。转子扫膛一般是由于电机基础下沉、轴承松动、定子和转子装配不良等原因造成的。轴承故障常表现在过热和发生异常声音上,轴承的过热可能是由于电机轴承的歪扭、轴承压力过大、电机振动、轴承的润滑脂过多或过少或变质或有杂质等原因引起的。如果轴承内部滚珠或轴衬破损,除会产生过热现象外,还会发出异常噪音。电机发生振动的原因可能是由于电机传动机构失调、基础不坚固、电机轴心不正确、转轴弯曲、轴承间隙过小或过大等原因造成的。另外转子动平衡不好引起电机振动大也是经常发生的故障。
此外,全自动校平机的PLC远程诊断系统的三个技术节点为软件和硬件方面。在软件控制方面,ASP动态数据库技术的程序编写相对比较容易,不需要人工语言的二次编译,其次可实现在网站上的直接访问,实现了对电机诊断故障系统的专家数据库访问,十分简便;尤其在数据的传输方面,可以实现每台电机设备运行的实际数据和故障诊断情况,包括一些压力信号、电流信号以及电机转速信号,从而能够很好的建立起故障与客户需求之间的关系,从而实现对设备进行很好的维修。后在数据库的硬件诊断方面,可以实现电子工艺材料方面的信息收集,比如电机转子的疲劳服役寿命和现在的实际工况,材料在高速转动过程中的强度是如何控制的,及时的对各项材料的基本疲劳寿命进行预测,从而给予很好的材料使用寿命评价,使得电机的各项材料及时的发现疲劳损伤,然后进行换。在实际电机设备运行的过程中,经常会出现模拟量的故障。对于此类故障应该,先利用电机故障诊断系统中的模拟量模块,收到电流变速器的模拟信号,然后将模拟信号转变成数字信号,然后与系统中的值进行对比,判断其是否处于正常状态。
对于校平机的运行状态检测和故障分级处理,我们现在介绍到这里就结束了。沧州科邦压瓦机械制造有限公司(http://www.kebangst.com/)专业生产校平机、角铁成型机、全自动校平机等设备,我们始终将客户的利益放在重要位置,深知我们的成功取决于您的成功与发展,并把这一理念贯穿到从设计研发到售后服务的每一个环节当中,使我们的产品能够帮助客户提高速率、降低成本、增强竞争力。我们用心聆听每一位客户的要求和需要,根据不同客户的不同需求进行产品的设计和制造,帮助您获得理想的设备。