



 点击图片查看原图


1、装配液压系统时允许使用密封填料或密封胶,但不能进入系统中。
2、进入装配的零件及部件,要具有检验部门的合格证方能进行装配。
3、未注形状公差应符合GB1184-80的要求,未注长度尺寸允许偏差±0.5mm。
4、规定拧紧力矩要求的紧固件,采用力矩扳手并按规定的拧紧力矩紧固。
5、组装前严格检查并清理干净零件加工时残留的锐角、毛刺和异物。让密封件装入时不被擦伤。
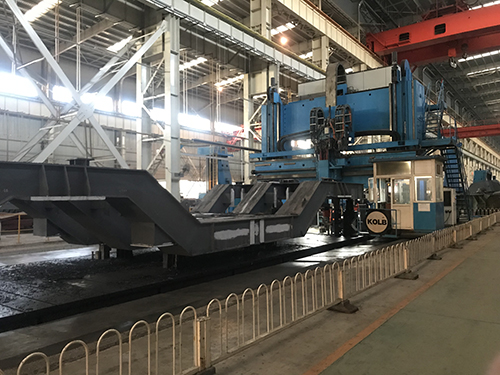
数控龙门铣使用一直没有大修,机床存在一些缺点,严重影响了机床的正常运行,因此进行数控龙门铣改造,有针对性地逐一处理,改进机床使用性能,充分发挥机床原有功能和增加新的功能,是一个合理而好的方法。
存在问题(1)液压方面,有以下问题:①液压站为开式油箱,直接受环境的影响,油液污染严重,导致液压故障频繁出现。通向工作台下导轨面静压腔的节流毛细管有1/5被堵塞,工作台浮起量仅为0.02mm,当液压站系统压力偏小时。
 数控机床的维修方法与维修改造需控制
[一]、数控机床的维修方法
在数控系统维修中,维修方法的选择到位不到位直接影响着机床维修的质量,在维修过程中经常使用的维修方法有以下几种:
1、初始化复位法。由于瞬时故障引起的系统警报,可用硬件复位或开关系统电源依次来故障,若系统工作存贮区由于掉电、拔插线路板或电池欠压造成混乱,则对系统进行初始化,前应注意作好数据拷贝记录,若初始化后故障仍无法排除,则进行硬件诊断。
2、参数改,程序。系统参数是确定系统功能的依据,参数设定错误就可能造成系统的故障或某功能无效。有时由于用户程序错误亦可造成故障停机,对此可以采用系统搜索功能进行检查,改正所有错误,以其正常运行。
3、调节、较佳化调整法。调节是一种简单易行的办法。通过对电位计的调节,修正系统故障。
4、备件替换法。用好的备件替换诊断出坏的线路板,并做相应的初始化启动,使机床投入正常运转,然后将坏板修理或返修,这是目前常用的排故办法。
5、电源质量法。目前一般采用稳压电源,来电源波动。对于高频干扰可以采用电容滤波法,通过这些预防性措施来减少电源板的故障。
6、维修记录到位
维修时应记录、检查的原始数据、状态较多,记录越详细,维修就越方便,用户可以根据本厂的实际清况,编制一份故障维修记录表,在系统出现故障时,操作者可以根据表的要求及时填入各种原始材料,供再维修时参考。通常维修记录包括以下几方面的内容:
①现场记录;②故障原因;③解决方法;④问题;⑤日期和停工的时间;⑥维修人员情况
综上所述:数控机床维修技术规范的实施,可以提高重复性故障的维修速度,提高维修者的理论水平和维修能力,有利于分析设备的故障率及可维修性,改进操作规程,提高机床寿命和利用率,并能充分实现资源共享。使其具有可利用性、可持续发展性,为规范数控维修行业奠定良好的基础。
[二]、维修改造需控制
对于数控机床大修改造工作,对一些重要内容要控制好。
一,在数控机床中,导轨的作用与传统机床不再一样,传统机床中导轨只需要满足工艺和导向精度要求就可以了,但是数控机床中还要求其具备好的强度也要大,以免导轨变形影响数控机床的实际加工精度,并且要对其做好保养、防护工作。
二,对于数控机床的电控柜而言,虽然其内部的元器件达到了使用年限,但是其性能和参数方面还比较稳定,对于一些的数控机床来说,其电控柜在机床改造时,不需要进行大拆大改。当然,对于有些二手机床来说,其原装的电控柜状况特别差,或者本身存在的故障率比较高,这种的电控柜,其内部元器件可以全套换。其次,在电缆的选择上面,要选用比较的电缆,否则会使信号传递的不良,使设备运行时产生故障,而且不易查找。
三,传送连方面、丝杆精度会对数控机床的精度使很大的影响,选择丝杆的时候,要考虑其拖动扭矩和加工精度等情况。对于滚珠丝杆来说,在实际应用中,其摩擦损失比较小,而且传动效率比较高,无论是寿命还是精度方面都有不错的表现,其运动时力矩起动力矩较为接近,这样可以的降低电动机的启动力矩,并且满足产品的加工需求。
四,振荡轴软件维修。如果机械存在比较大的磨损,到位精度出现偏差,使坐标轴出现震荡问题,处理这个问题,对于新行的机器而言比较方便,只要进行参数的修改就可以完成。如果是旧设备,如果想解决问题的话,只能对磨损的机械组件进行,这样才能数控机床的精度。
文,我们对数控机床的维修和改造工作中遇到的一些问题进行了分析,并且提出了一些对策。在实际工作的开展中,需要对一些常遇到的问题和工作把控好,通过地规避问题来好的完成改造工作,实现数控机床长期、稳定的运行。
北京鑫兴源数控技术有限公司(http://www.bjxxycnc.com)从事机床搬迁、卧床加工中心维保、美国科宝数控龙门机床维修、轧辊车床数控化改造竭诚欢迎各地同仁来人来函,咨询考察,愿与社会各界企业精诚合作,共同发展。