


 点击图片查看原图


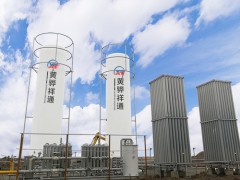
 液氮储罐焊接技术的发展趋势与检修的规范
(一)、液氮储罐焊接技术的发展趋势
根据我国石油及化工企业的发展需求,今后储罐的发展方向是大容积、国产化、自动焊(包括与国产钢材、进口钢材焊丝匹配以及焊接设备)。在液氮储罐施工方面,尽管我们根据日本及有关国家的规范,结合我国具体情况,创了各种大型储罐的施工方法,近几年我国的储罐施工队伍也不断发展,但总的来看,目前我国的储罐建设,不论是储罐的容积、数量还是国产化水平,均处于起步的初级阶段。
(1)埋弧自动横焊技术国内经过十多年的攻关,已取得了突破性进展,单丝埋弧焊技术已基本成熟,操作简单,焊接质量稳定,将在大型储罐焊接中发挥重要作用。
(2)在大型储罐的自动焊设备与焊材方面,国产化程度还不够高,特别是与引进的钢板相匹配的自动焊焊丝,尚依赖进口,高,这是今后我国建造大型储罐所解决的课题。
1)尽快使储罐自动焊机国产化,相关焊机制造业厂商应该将研制储罐自动焊机作为一种重要的结构产品来发展。今后,要开展双丝或多丝埋弧横焊技术的研究,进一步提高焊接效率。双丝埋弧焊应用于大型储罐焊接的历史很短,实际应用的例子很少,应进一步进行研究。
2)尽快使储罐自动焊配套焊材国产化,相关焊材制造业开发适应不同钢材焊接的CO2气保药芯焊丝、自保护药芯焊丝、实芯焊丝、焊剂等,并提供相应的指导工艺参数。
(3)用于纵缝焊接的气电立焊的研究,国内尚处于起步阶段。应研究开发用于储罐纵缝焊接的气电立焊技术,实现国产化,对打破国外技术垄断,降低工程成本,满足储罐建设的需要具有重要意义。采用的方法和装置,要做到成本低,使用方便。此外,应解决目前所采用的气电立焊的焊机结构改造,使之能适用于储罐倒装施工工艺,进一步提高拱顶储罐的焊接质量和建造速度,缩短施工周期,提高经济效益。
(4)倒装储罐埋弧自动横焊的研究和应用历史不长,还有许多问题需要解决。
(二)、检修液氮储罐的规范具体是怎样的呢
一般用户都知道对LN2立式低温储罐的检修工作是多么重要的,但是如果没有按照要求进行检修的话也没有任何的作用与好处,所以希望大家在平时可以多多关注一些相关信息,一定要按照规范进行检修才行。下面就一起来看一看液氮储罐规范的操作是怎样的吧。
储罐的检修周期一般为:中修60-120天,大修12个月。中修:跑、冒、滴、漏清洗或换液面计修理或换进、出口及排污阀门清理冷却水盘管。检查修理阀放空阻火器。
修补防腐层和绝热层。大修:包括中修项目修理液氮储罐内件,对发现有裂纹,严重腐蚀等部位,相应修补或换筒节。修补可采用高分子复合材料。根据内外部检验要求,以及经过修补或换筒节后,需进行试漏或液压试验。除绣保温。对液氮储罐内外部检验中发现的其他问题进行处理。
检修方法及质量标准液氮储罐的修理,如开孔、补焊、换筒节等,应根据《容规》及其他有关标准,规范制定具体施工方案并经单位技术负责批准。
修理所用材料和阀门,应具有质量证明书,利用旧的材料阀门、紧固件时,检验合格后方可使用。装配储罐的紧固件应涂润滑材料,紧螺栓时应按对角依次拧紧。非金属垫片一般不得重复使用,选用垫片时,应考虑介质的腐蚀性。修理后经检验合格后方可进行防腐保温工作。
黄骅百恒达祥通机械制造有限公司(http://www.hbxiangtong.com)主要产品有液氧储罐、液氩储罐、LNG容器、低温压力容器、液氮储罐、低温容器、二氧化碳储罐等。各种锅炉产品及各种产品的市场方向各大化工业。