


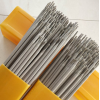
 点击图片查看原图


GB/T 5118 E5515-1CM AWS A5.5 E8015-B2 ISO 3580-B-E5515-1CM
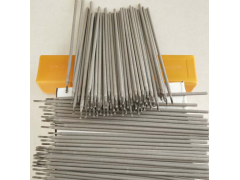
R307是低氢钠型药皮的含Cr1%-Mo0.5%的珠光体耐热钢焊条,采用直流反接,可进行全位置焊接,焊件应根据结构特点进行适当的预热和焊后热处理。
用于焊接工作温度在520℃以下的Cr1%-Mo0.5%耐热钢,如锅炉管道、高压容器、石油精练设备等,也可用于焊接30CrMnSi铸钢件。
熔敷金属化学成分(%)
|
试验项目
|
C
|
Mn
|
Si
|
S
|
P
|
Cr
|
Mo
|
| 保证值 | 0.05~ 0.12 |
≤0.90 | ≤0.80 | ≤0.030 | ≤0.030 | 1.00~ 1.50 |
0.40~ 0.65 |
| 例值 | 0.065 | 0.65 | 0.40 | 0.007 | 0.017 | 1.15 | 0.54 |
熔敷金属力学性能(675~705℃×1h热处理)
|
试验项目
|
Rm
(MPa) |
ReL/Rp0.2
(MPa) |
A
(%) |
| 保证值 | ≥550 | ≥460 | ≥17 |
| 例值 | 610 | 520 | 25 |
X射线探伤要求:I级
参考电流(DC+)
|
焊条直径(mm)
|
2.5
|
302
|
4.0
|
5.0
|
| 焊接电流(A) | 60~90 | 90~120 | 130~180 | 160~210 |
1. 焊前焊条须经350℃左右烘焙1h,随烘随用。
2. 焊前必须对焊件清除铁锈、油污、水分等杂质。
2. 焊前必须对焊件清除铁锈、油污、水分等杂质。