

 点击图片查看原图


ZL205C 铝合金丝材属于 Al-Cu 系可热处理强化高强铸造铝合金丝材,是 ZL205 系列合金的优化升级版本,专为 ZL205C 铸造铝合金母材焊接、铸件缺陷修复以及电弧增材制造研发。ZL205C 铸铝具备更高强韧匹配性,广泛应用于航空航天承力铸件,普通铝焊丝成分差异大,焊后热处理无法达到母材力学指标,极易出现强度不足、裂纹、内部疏松等缺陷。邢台市余光焊接材料有限公司 ZL205C 铝合金丝材采用同质优化合金配方,焊后经 T6 固溶时效热处理可实现高强韧焊缝,为高端装备轻量化铸铝构件提供国产化焊接与增材制造丝材方案。
产品核心优势
邢台市余光焊接材料有限公司 ZL205C 铝合金丝材选用高纯铝原料,精准配比铜、锰、钛、锆、镉、钒、硼等合金元素,采用真空熔炼、连续挤压、精密拉丝与表面纯化一体化工艺生产,严格管控铁、硅等有害杂质,丝材表面洁净,氧化膜薄,送丝流畅稳定,熔滴过渡均匀,适配自动化焊接与增材设备。
- 同质成分匹配,热处理强化性能优异:丝材成分与 ZL205C 母材高度匹配,焊后实施 T6 热处理,焊缝可析出弥散强化相,强度与塑性同步提升,接头力学性能接近母材,满足重载受力铸铝件修复与成型要求。
- 低热裂纹敏感性,组织致密:钛、锆、钒、硼复合微合金元素细化焊缝晶粒,抑制粗大柱状晶生长,缩小凝固温度区间,降低热裂纹倾向,有效减少气孔、疏松、夹渣,探伤合格率高。
- 强韧协同,抗疲劳性能突出:相比传统 ZL205A 丝材,ZL205C 丝材成型构件热处理后强度与延伸率同步提升,抗疲劳、抗裂纹扩展能力更强,高低温工况下组织稳定,适合交变载荷工况下的承力结构件。
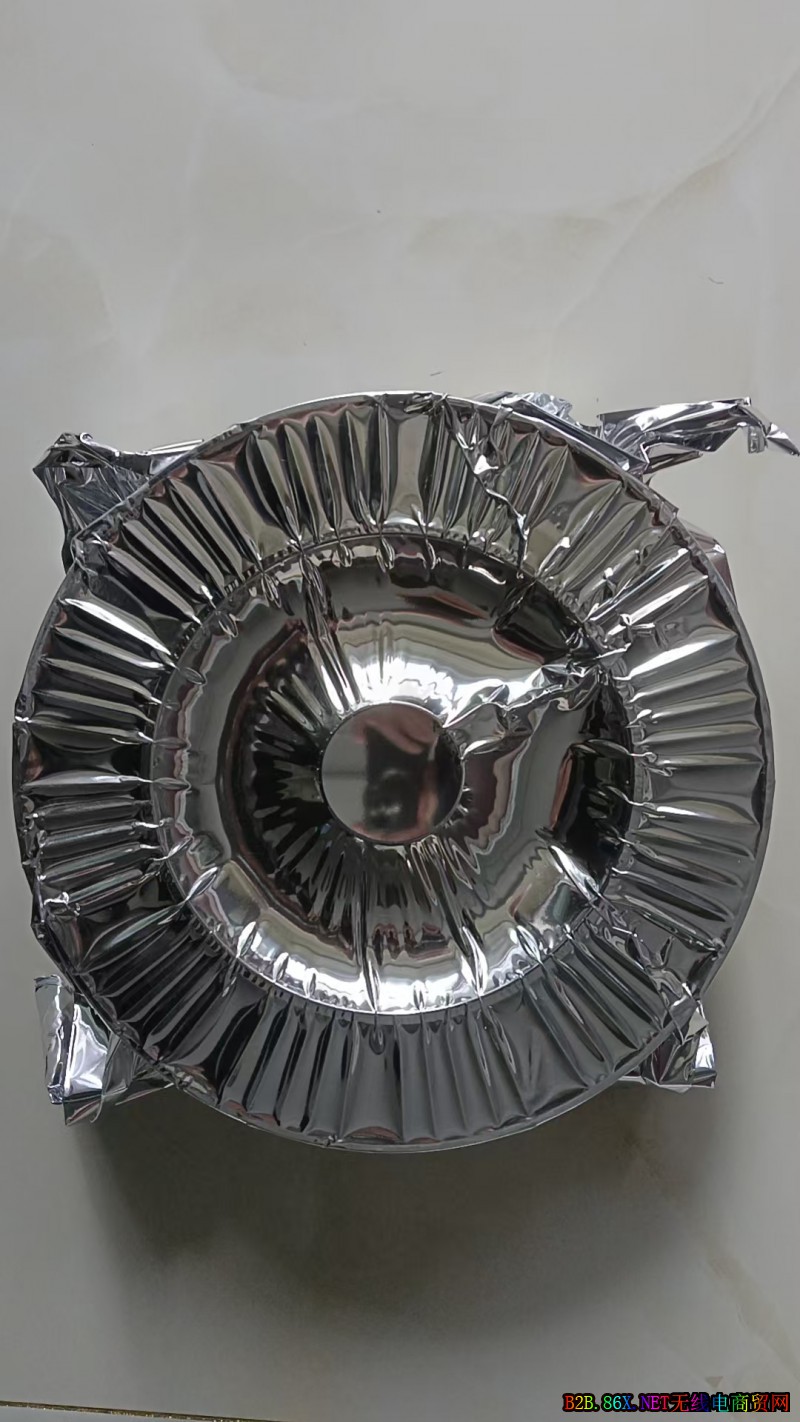
- 多工艺适配,规格支持定制:支持 TIG 氩弧焊、MIG 气体保护焊、激光填丝焊以及电弧增材制造。常规丝径 1.0mm、1.2mm、1.6mm、2.0mm、2.4mm、3.0mm,可根据科研试验、铸件修复、增材成型需求定制丝材规格,可提供直条丝与真空盘丝两种供货形式。
主要应用领域
邢台市余光焊接材料有限公司 ZL205C 铝合金丝材面向高端高强铸铝制造场景:
- 航空航天:飞行器高强铸铝承力壳体、舱体承重构件、发动机支架、精密液压承压铸件缺陷补焊;
- 电弧增材制造:ZL205C 铝铜合金大型复杂构件电弧增材直接成型,实现高强轻量化构件快速制造;
- 高端装备制造:精密仪器铸铝承重件、雷达装备铝铸件、压力容器铸铝部件修复焊接;
- 科研试验:高校、科研院所 ZL205C 合金焊接工艺、增材制造、材料性能测试试样制备。
产品性能简述
熔敷金属主要成分铜 5.3%\5.8%,锰 0.3%\0.5%,钛 0.10%\0.35%,锆 0.05%\0.30%,镉 0.10%\0.30%,钒 0.05%\0.30%,硼≤0.06%,镁≤0.05%,余量铝;杂质控制:铁≤0.15%,硅≤0.06%,单个杂质≤0.05%,杂质总含量≤0.15%。 焊态熔敷金属具备基础强度,T6 热处理后抗拉强度可达 490~510MPa,屈服强度≥440MPa,断后伸长率≥9%。焊接电弧柔和,飞溅少,焊缝致密,气密性优良,可开展后续机加工与表面处理,满足高端构件无损检测验收标准。
企业实力
邢台市余光焊接材料有限公司深耕特种铝合金焊丝、增材制造金属丝材研发生产,具备完整熔炼、拉丝、表面处理与材料检测体系,可稳定供应 ZL205C、ZL205A 等高纯度铸铝专用丝材,持续为航空航天、压力容器、舰船装备、高校科研项目提供配套焊材与技术支持。
ZL205C 铝合金丝材 航空高强铸铝增材专用丝材 邢台市余光焊接材料有限公司
邢台市余光焊接材料有限公司 ZL205C 铝合金丝材为 Al-Cu 系可热处理强化升级款特种铸铝丝材,和 ZL205C 铸造铝合金母材同质匹配,适用于 TIG、MIG、激光填丝焊接及电弧增材制造。丝材采用真空精炼工艺,成分精准可控,晶粒细化效果优异,抗热裂性能好,焊后经 T6 热处理,焊缝强韧性能优于传统 ZL205 系列丝材。产品用于航空航天 ZL205C 铸铝构件焊接、铸件缺陷修复、铝铜合金电弧增材成型,也可供科研单位开展焊接试验。公司常备多规格现货,支持丝径定制,可提供配套检测报告,为国内高端装备制造提供国产化特种铝丝材。
下面是可直接复制粘贴到 Word 的文档纯文本:
ZL205C铝合金丝材|邢台市余光焊接材料有限公司升级款高强铝铜铸铝专用丝材 ZL205C铝合金丝材属于Al-Cu系可热处理强化高强铸造铝合金丝材,是ZL205系列合金的优化升级版本,专为ZL205C铸造铝合金母材焊接、铸件缺陷修复以及电弧增材制造研发。ZL205C铸铝具备更高强韧匹配性,广泛应用于航空航天承力铸件,普通铝焊丝成分差异大,焊后热处理无法达到母材力学指标,极易出现强度不足、裂纹、内部疏松等缺陷。邢台市余光焊接材料有限公司ZL205C铝合金丝材采用同质优化合金配方,焊后经T6固溶时效热处理可实现高强韧焊缝,为高端装备轻量化铸铝构件提供国产化焊接与增材制造丝材方案。 一、产品核心优势 邢台市余光焊接材料有限公司ZL205C铝合金丝材选用高纯铝原料,精准配比铜、锰、钛、锆、镉、钒、硼等合金元素,采用真空熔炼、连续挤压、精密拉丝与表面纯化一体化工艺生产,严格管控铁、硅等有害杂质,丝材表面洁净,氧化膜薄,送丝流畅稳定,熔滴过渡均匀,适配自动化焊接与增材设备。 1.同质成分匹配,热处理强化性能优异:丝材成分与ZL205C母材高度匹配,焊后实施T6热处理,焊缝可析出弥散强化相,强度与塑性同步提升,接头力学性能接近母材,满足重载受力铸铝件修复与成型要求。 2.低热裂纹敏感性,组织致密:钛、锆、钒、硼复合微合金元素细化焊缝晶粒,抑制粗大柱状晶生长,缩小凝固温度区间,降低热裂纹倾向,有效减少气孔、疏松、夹渣,探伤合格率高。 3.强韧协同,抗疲劳性能突出:相比传统ZL205A丝材,ZL205C丝材成型构件热处理后强度与延伸率同步提升,抗疲劳、抗裂纹扩展能力更强,高低温工况下组织稳定,适合交变载荷工况下的承力结构件。 4.多工艺适配,规格支持定制:支持TIG氩弧焊、MIG气体保护焊、激光填丝焊以及电弧增材制造。常规丝径1.0mm、1.2mm、1.6mm、2.0mm、2.4mm、3.0mm,可根据科研试验、铸件修复、增材成型需求定制丝材规格,可提供直条丝与真空盘丝两种供货形式。 二、主要应用领域 邢台市余光焊接材料有限公司ZL205C铝合金丝材面向高端高强铸铝制造场景: 航空航天:飞行器高强铸铝承力壳体、舱体承重构件、发动机支架、精密液压承压铸件缺陷补焊; 电弧增材制造:ZL205C铝铜合金大型复杂构件电弧增材直接成型,实现高强轻量化构件快速制造; 高端装备制造:精密仪器铸铝承重件、雷达装备铝铸件、压力容器铸铝部件修复焊接; 科研试验:高校、科研院所ZL205C合金焊接工艺、增材制造、材料性能测试试样制备。 三、产品性能简述 熔敷金属主要成分铜5.3%~5.8%,锰0.3%~0.5%,钛0.10%~0.35%,锆0.05%~0.30%,镉0.10%~0.30%,钒0.05%~0.30%,硼≤0.06%,镁≤0.05%,余量铝;杂质控制:铁≤0.15%,硅≤0.06%,单个杂质≤0.05%,杂质总含量≤0.15%。 焊态熔敷金属具备基础强度,T6热处理后抗拉强度可达490~510MPa,屈服强度≥440MPa,断后伸长率≥9%。焊接电弧柔和,飞溅少,焊缝致密,气密性优良,可开展后续机加工与表面处理,满足高端构件无损检测验收标准。 四、企业实力 邢台市余光焊接材料有限公司深耕特种铝合金焊丝、增材制造金属丝材研发生产,具备完整熔炼、拉丝、表面处理与材料检测体系,可稳定供应ZL205C、ZL205A等高纯度铸铝专用丝材,持续为航空航天、压力容器、舰船装备、高校科研项目提供配套焊材与技术支持。 【SEO简短产品文案】 ZL205C铝合金丝材 航空高强铸铝增材专用丝材 邢台市余光焊接材料有限公司 邢台市余光焊接材料有限公司ZL205C铝合金丝材为Al-Cu系可热处理强化升级款特种铸铝丝材,和ZL205C铸造铝合金母材同质匹配,适用于TIG、MIG、激光填丝焊接及电弧增材制造。丝材采用真空精炼工艺,成分精准可控,晶粒细化效果优异,抗热裂性能好,焊后经T6热处理,焊缝强韧性能优于传统ZL205系列丝材。产品用于航空航天ZL205C铸铝构件焊接、铸件缺陷修复、铝铜合金电弧增材成型,也可供科研单位开展焊接试验。公司常备多规格现货,支持丝径定制,可提供配套检测报告,为国内高端装备制造提供国产化特种铝丝材。