

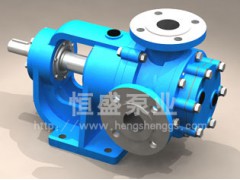


 点击图片查看原图


 高粘度齿轮泵中轴的磨损主要是因为轴两端与支撑滚针间的摩擦磨损,使轴径变小。如果是轻微磨损,可通过镀一层硬铬来加大此部位轴的直径尺寸,使轴得到修复。如果轴磨损严重,则应45钢或40Cr钢重新制造,轴毛坯经粗、精车后,轴承部位要热处理,硬度为HRC60-65,然后再经磨削,使轴承配合部位表面粗糙度Ra不大于0.32μm;轴的圆度和圆柱度允差为0.005mm;与齿轮配合部位按H7/h6、表面粗糙度Ra应不大于0.63μm。
高粘度齿轮泵体内表面磨损主要是吸油区段圆弧形工作面。如果出现轻微磨损,可用油石修磨去毛刺后使用。泵体是由铸铁铸造毛坯成型,出现严重磨损时应更换新件。高粘度齿轮泵的端盖用铸铁制造,出现磨损现象后,轻微的可在平板上研磨修平,磨损比较严重时应在平面磨床上磨削修平。修磨后的端盖与泵体配合连接的平面接触应不低于85%平面度允差、端面对孔中心线的垂直度允差、高粘度齿轮泵两端面的平行度允差和两轴孔中心线的平行度允差均为0.01mm。磨削后的表面粗糙度Ra应不大于1.25μm。如果泵内齿轮两端面是用磨削修复,则泵体宽度尺寸也要改变,与齿轮两端修磨去掉的尺寸相等,重新加工后的泵体两端面应达到标准的技术要求。
高粘度齿轮泵中零件维修后,轴承滚针应更换。对滚针要求是:全部滚针直径的尺寸误差不应超过0.003mm,长度允差为0.1mm,与轴配合间隙应在0.01mm左右;滚针装配时要按数量要求充满轴承壳内,滚针间要相互平行布置。
目前,高粘度泵研发的包装正朝着高速、功能多样化和控制智能化的方向发展,以适应市场需求。为满足交货期的要求和降低工艺流通成本的需要,未来的包装高粘度齿轮泵要求能够进行高速生产。同时对一些产品,要求包装高粘度齿轮泵和生产高粘度齿轮泵相衔接。除了需要提高转速外,还可采用连续工作或多头工作方式。此外,还必须降低废品率及故障率,使正常的生产率得以提高,发展趋势是使包装齿轮泵进一步智能化,即设备自行诊断,自我修复。
现代消费者追求产品的丰富性,高粘度齿轮泵生产趋向于多品种、小批量。与此相应,多元化、多种切换功能,能适应多种包材和模具更换的包装机才能够适应市场的需求。让包装高粘度齿轮泵具有良好的柔性和灵活性,提高自动化程度,须大量采用微电脑技术、模块技术和单元组合形式。例如,德国BOSCH公司所属的SSER厂生产的多工位制袋真空包装机,可集制袋、称重、充填、抽真空、封口等多种功能于一体,方便快捷。
随着技术的不断跟进,高粘度齿轮泵的产品定向智能化的方向发展,能够对压力、流量、温度及振动等参数进行监测;能够对泵的轴、轴承和密封的状况进行评估;能够对故障的原因进行诊断等。高粘度齿轮泵行业的技术发展将集中体现在设计电子调节系统、改善驱动装置和寻求新的材料等方面。今后,工业机器人、微电子、电脑、智能型和图像传感技术等也将会得到越来越广泛应用,促使包装高粘度齿轮泵日趋自动化。这样的包装高粘度齿轮泵中,作为微机的大脑,它替代了常规的控制系统。各种仪器、仪表、传感器感受包装参数的变化,并反馈到大脑(微机)中,从而命令执行机构完成包装操作所必需的动作。
那么我们今天关于高粘度齿轮泵的磨损处理和发展方向的解读就是以上内容了,我们河北恒盛泵业股份有限公司上海分公司有着多年上海高粘度齿轮泵的生产加工经验,在高粘度泵生产领域从事了多年,有着丰富的行业经验,能够为您提供优质的恒盛高粘度齿轮泵,我们希望与您达成合作,用我们的恒盛高粘度齿轮泵产品来帮助更多的朋友走向成功!
高粘度齿轮泵http://www.hbhspumps.com/
恒盛高粘度齿轮泵http://www.hbhspumps.com/
上海高粘度齿轮泵http://www.hbhspumps.com/
高粘度泵http://www.hbhspumps.com/