


 点击图片查看原图


球铁铸件除铁外的化学成分通常为:含碳量3.0~4.0%,含硅量1.8~3.2%,含锰、磷、硫总量不超过3.0%和适量的稀土、镁等球化元素。
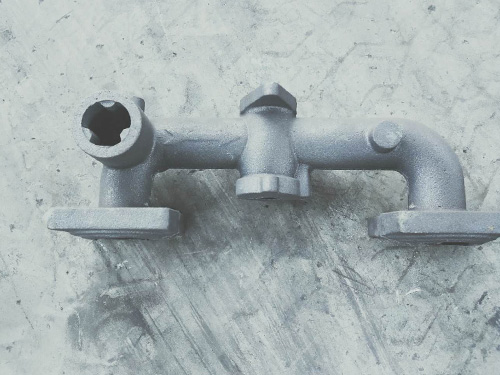
球铁铸件是20世纪五十年代发展起来的一种高强度铸铁材料,其综合性能接近于钢,正是基于其优异的性能,已成功地用于铸造一些受力复杂,强度、韧性、耐磨性要求较高的零件。球墨铸铁已迅速发展为仅次于灰铸铁的、应用十分广泛的铸铁材料。所谓“以铁代钢”,主要指球墨铸铁。
 低温用球墨铸铁工艺处理同球墨铸铁处理工艺
(一)、低温用球墨铸铁工艺处理
A、熔炼工艺及炉前处理
1、配料及熔炼
使用的是5t/h“倒大双”冲天炉。炉料配比是:生铁85%,废钢15%。为保证最后含硅低,故不用旧铁(旧铁含硅高)。铁液温度控制在1420~1470℃,以满足球化处理和浇注的要求。
2、球化处理工艺
球化处理工艺采取冲入法,出铁槽孕育。在3t球化处理包堤坝的一侧放置球化剂,上面覆盖0.4%孕育剂,然后再覆盖珍珠岩集渣剂、铁板,铁液冲向未放置球化剂的一侧,先加入2/3的铁液,待反应平稳后,再补加余下的1/3铁液。孕育处理在补加铁液时进行,孕育剂随出铁槽铁液加入,加入量为0.4%。处理后应在7min内浇完,以防出现衰退。
B、热处理工艺
球墨铸件铸态组织中存在着渗碳体及磷共晶,为保证基体中的铁素体含量,采用高温石墨化二段退火工艺。生产低温用铁素体球墨铸铁时,可用低稀土镁含量型球化剂进行球化处理。球化率应不低于三级,基体中铁素体含量应不低于95%。低温冲击韧性(αK)随着铁液含硅量(在控制范围内)的降低而增加。
(二)、球墨铸铁处理工艺
1、熔炼
目前较多使用的是冲天炉、电炉双联熔炼和中频感应电炉熔炼两种方式。两种方式各有其优点和不足。冲天炉熔炼效率较高、铁液纯净度高、流动性好,但熔炼过程中使用的焦炭具有增硫作用,而且冲天炉铁液出炉温度相对较低,需使用电炉对其铁液进行加温和吹氮脱硫,使得熔炼成本增加;单独使用中频感应电炉熔炼,对原材料提出较高要求。一方面,使用高纯生铁和碳素结构钢熔炼;另一方面,使用碳素结构钢加增碳剂熔炼。电炉熔炼不管采用哪种原材料的方式,铁液的流动性都不如冲天炉电炉双联熔炼的好。而且浇注后的产品容易出现缩松等铸造缺陷。必须采用在铸件厚大面增设外冷铁或良好的补缩手段才能生产出合格的产品(也有的厂家采用高刚性铸型实现产品的自补缩)。
原材料在加入炉内之前,要除锈烘干,避免铁液内含气量超标。原铁液出炉前不要做除气处理,以免带入杂质(如果用Al脱氧,产生高熔点Al2O3随脏物排除的同时,部分的Al溶解入铁液,不但破坏石墨球的生长,还偏析到奥氏体的周界;如果用1号稀土脱氧,将使铁液中稀土含量增加,球墨铸铁件有变脆的倾向)。铁液出炉温度1480~1500℃左右,不要超过1520℃或在1520℃左右长时间停留,否则会使铸件的致密度和力学性能明显降低。因为较高的过热度会造成近程有序结构不可逆的松弛,即使采用优良的孕育手段也很难奏效。
2、采用适量的球化剂和球化处理方法
采用稀土含量较低的球化剂。加入量适当控制。因原铁液含S量较低,球化剂的加入量一般情况下不应该超过1.5%。如果铸件中Mg或者RE的含量超过0.03%时,其离子有向晶界集中的倾向,使产品的脆性急剧增加。不管采用何种类型球化剂只要能保证球化效果,其加入量越少越好。球化时采用包内冲入法,球化剂和孕育剂上要覆盖同类的铁屑,覆盖量应在5~8mm厚为宜。参与球化的铁液不应少于300kg。1~2t的铁液,两次倒入铁水包为好,其他情况下应一次孕育,直接倒入,避免中间环节时间过长。
3、合理孕育
采用75Si-Fe,二次孕育,合理分配。依据铁液重量多少确定孕育剂块度大小。1t以下铁液,孕育剂尺寸为15mm;1~2t铁液,孕育剂尺寸为20mm;2t以上为30~40mm。孕育剂要纯净,不得有氧化层和其他赃物,表面要新鲜,使用前要烘干。有条件的生产厂家可以采用随流孕育或者在浇注系统中放置大块孕育剂,保证良好、长效孕育效果。
4、浇注
铁液出炉到浇注成型整个过程要紧凑、协调,任何环节不得出现故障停止现象。整个过程宜在15min内完成,时间越短越好。
5、热处理
为了消除可能存在的碳化物和磷共晶;增加基体中铁素体含量,提高韧、塑性;消除或减少铸造应力吼采用退火工艺、二次保温方法。
泊头市艺兴铸造厂(http://www.btyxzz.com)主要产品有搅拌机配件、灰铁铸件、减速机轴、机械加工、数控车床加工等业务。