
 点击图片查看原图


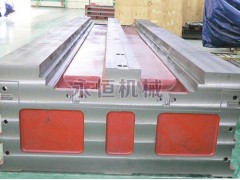
所以,发展大型机床铸件行业是发展我国高端制造业的基础,也是提高国民经济支柱产业之一,2009年5月国务院发布《装备制造业调整和振兴规划》,明确提出重点发展重大技术装备配套大型机床铸件。大型机床铸件作为重大技术装备的关键部件,它对内应力、保持尺寸精度的能力、刚性、耐磨性等都有很高的要求。所以,具有较为严格的技术标准和安全规范,大型机床工作台的质量和可靠性直接影响配套主机的使用寿命和运转性能。
 据业内人士统计,随着电力、冶金、石化、造船行业的发展,对大型机床铸件的需求将不断增多。各大型机床铸件市场需求将不断上升。尽管我国大型机床铸件生产业一直致力于自主创新,可是却与发达大国的成熟产业相差甚远。近年来,国外高端产品的强势来袭,更加重了我国大型机床铸件铸造业的内忧外患。所以我国大型机床铸件产业要想在国外市场站稳脚跟,必须从产品质量上下工夫。
我国的机床工作台铸造产业正在朝着一个新的攻坚时期发展。这不仅是机床工作台铸造业发展的新开端,更是铸造产业由量到质的转变新阶段。所以创新以是推动大型机床铸件是铸造产业发展的重要推动力,所以创新不容忽视。
目前我国的大型机床铸件产业的发展已经取得了一定的成果,在继续平稳的发展。我国机床工作台产业市场一发展速度在进步,大型机床铸件的产量一直增加。但是,这也只是我国铸造机床工作台产业在产业规模上取得的成果,这并不能说明我国的大型机床铸件产业发展是国际铸造机床工作台行业不能比的。相反,其发展仍然面临着一些制约性的因素,其中,大型机床铸件工艺水平的落后是一大瓶颈,只有攻破了这个瓶颈,我国机床工作台产业才有可能取得实质性的突破,会在平稳的发展中取得快速的发展。
大型机床铸件(机床铸件)材料抵抗局部变形特别是塑性变形、压痕或划痕的能力称为硬度,大型机床铸件硬度指标常用布氏硬度(HB)表示,标准为HB160-210之间的,根据工件的具体的用途,硬度一般不会超过这个范围值。大型机床铸件布氏硬度试验的原理。将一定直径的钢球或硬质合金球以规定的试验压力压入大型机床铸件表面,保持一定时间后卸除试验力,测量表面压痕直径,用试验力除以压痕表面面积来计算硬度,其压痕越小,布氏硬度值越大,也就是硬度越高。
调整大型机床铸件(机床铸件)硬度的方法就是铸铁的孕育处理了,这是较常用的方法,通常在出炉后的铁水中缓缓加入孕育剂,孕育处理之后的灰铸铁,硬度会趋于均匀,改善了机械加工的性能,也增加了灰铸铁的强度。大型机床铸件的硬度不够,那么铸件就很容易变形,损坏。像铸铁平台,铸铁弯板,铸铁平尺,铸铁弯板,V型架等检验测量类的工具不能准确的使用,直接影响检测工件的数据的准确性。用化学成分调整大型机床铸件硬度是较常用的方法。通常主要是通过调整C的含量调整硬度,调整范围通常是2.9-3.5其次是si,通常的范围是1.5-2.4%这两种元素含量越高,硬度越低,含量越低,硬度越高。
布氏硬度较主要适用于测定大型机床铸件等灰铸铁、有色金属、各种软钢等硬度不太高的材料。布氏硬度能较准确的反映出金属材料的平均性能。另外由于布氏硬度与其他力学性能(如抗拉强度)之间存在着一定的近似关系因而在工业生产中得到广泛应用。
大型机床铸铁件的铸型分型面选择得正确,可以简化造型操作,提高劳动生产率,使大型机床铸件尺寸准确,减少废品等。在选择铸型分型面时,一般应注意下面几点:
1、尽量减少泥芯的使用。这样可以省去制造和安放泥芯的工作,也可减少由此造成的误差及产生的披缝,降低铸件的制造成本。
2、大型机床铸件的的不加工表面应尽量避免有披缝。在套筒不加工的外圆表面上看不到披缝,提高了铸件的外观质量。
3、铸型的的分型面,应尽量能与浇注位置一致。这样可避免合箱后,再翻动铸型。因翻箱操作是一个很繁重的工作,同时在翻动大型机床铸件铸型时,可能使泥芯的位置发生移动,影响铸件的精度或造成缺陷。
4、尽量把大型机床铸件的大部分或全部放在下型内,这样可将主要的泥芯放在下型,便于泥芯的安放和检验,还可使上型的高度减低,便于合箱。是铸件分型面的选择,它将铸件全部放在下型,避免错箱,保证铸件质量。
5、应使铸件的加工面及加工基准面,放在同一个铸型内。在机械加工时,大型机床铸件上部的方头(夹具夹紧处〉是作为外困表面车削螺纹的基准,由于加工面与加工基准面都处在同一个上型内,从而减少因错箱造成的加工余量不够。
6、当铸件的加工面很多,又不可能都与基准面放在分型面的同一侧时,则应尽量使加工的基准面与大部分的加工面放在分型面同一侧。
7、应使铸模容易从铸型中取出,并尽量减少活块模、高大的吊砂和弯曲的分型面等。
泊头市永恒机械设备有限公司(http://www.btyongheng.com)主打产品:圆形平台,钳工平台,研磨平台,划线平台等,产品全部按照国家标准加工制造,非标产品依照图纸生产。公司具有较高的管理水平,技术力量雄厚,检测手段完善,设备精良,制造工艺先进,欢迎国内外新老朋友来我厂参观、携手共进、精诚合作、共图发展。