


 点击图片查看原图


1、改变冲压件的结构形状及尺寸
 冲压件的结构尺寸是 决定毛坯变形方式和变形性质的主要因素,在进行冲压件设计时要充分考虑 冲压件的冲压工艺性,避免如尖角、小圆角、曲率变化剧烈的轮廓形状、深度变化太大的形状等,这些形状在冲压成形时毛坯的变形分布很不均匀,变形集中比较严重,不容易控制毛坯的变形趋向。对确因冲压件功能需要而使冲压件的冲压工艺性不良时,应通过设计合理的工艺补充和压料面来改善拉深件的形状尺寸,使之具有较好的冲压工艺性,便于变形趋向的控制。
2、改变工艺流程顺序
工艺流程对毛坯的变形有很大影响。虽然汽车覆盖件的拉深成形都是 一次成形,但可以通过毛坯预成形、预开工艺孔或工艺切口、改变拉深件的局部形状尺寸并在修边或翻边工序中进行成形、在修边或翻边工序中进行局部成形等方法,改善毛坯的变形区域和变形方式及变形性质等达到控制毛坯变形趋向的目的。
3、改变压料面作用力的大小及分布
压料面作用力的大小与分布对控制法兰部分的毛坯起皱和凹模内部毛坯的变形分布都有重要影响。通过改变拉深筋的高度和布置、压边力的大小、压料面表面状况以及凹模圆角的大小等来改变压料面对毛坯流动阻力的大小,控制毛坯的受力状态达到拉深成形的需要。
4、改变毛坯白勺贴模过程
毛坯的贴模过程对毛坯的变形性质、变形量大小、特别是 毛坯的抗起皱能力有较大影响。毛坯在贴模之前的抗起皱能力差,所以,要控制受压应力的区域和受不均匀拉应力较大的区域的毛坯早贴模,以增加其抗起皱能力。在凹模内部局部成形区域,变形性质以胀形变形为主,该部分毛坯贴模过早,外部毛坯向该区域内流动较少,降低了该区域的成形极限。
控制毛坯贴模过程的方法主要有设计合理的模具结构和毛坯预成形等。
5、改变冲压成形条件
在进行拉深件设计时,确定合理的冲压方向是 实现拉深成形的基础,通过控制压边力、润滑等冲压条件可以控制毛坯变形趋向。调整冲压条件是 进行变形趋向的常用手法,在生产实践中应首先考虑 。
汽车覆盖件冲压成形的变形过程非 常复杂的,利用变形趋向控制技术对其进行变形分析,采取合理的工艺和模具控制措施,可在工艺设计和模具设计阶段消除大部分质量隐患。
产品的性能与某个因素有关时,因素状态变化会使产品性能随之变化。当产品性能的变化相对于因素状态的变化很小时,即产品性能对该因素的变化不敏感时,说明产品性能对该因素的变化具有稳健性。影响车身覆盖件质量的因素很多,包括几何参数、工艺参数和材料参数,导致汽车生产商很难控制车身覆盖件的质量。汽车零部件全球化生产使得同一车身覆盖件在不同区域下生产时,面临不同的工艺参数和材料参数。如果车身覆盖件的生产质量对于工艺参数和材料参数的变化是 稳健的,生产质量能够保证,生产成本能够降低。
稳健设计方法的研究与应用起始于20世纪70年代日本的田口玄一博士。他创立了3次设计法。随着计算机技术的发展,新的稳健设计方法不断出现。到目前为止,稳健设计方法主要分为两类:一类是 以经验或半经验设计为基础的稳健设计方法,主要包括3次设计法、响应曲面法、广义线性模型法等;另一类是 以机械工程模型为基础与优化技术结合的机械优化稳健设计方法主要包括容差多面体法、灵敏度法、随机模型法。
稳健设计发展至今在化学工业、电子生产业、农业中大量应用,得到显著效果。合页在车身覆盖件冲压生产却罕有应用,其原因在于由冲压实验满足稳健设计方法要求的试验条件所带来的成本太高而无法接受。冲压仿真技术的成熟使得在车身覆盖件中应用稳健设计方法成为可能。
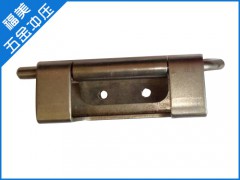
泊头市福美五金冲压有限公司(http://www.btfmwj.com)是 生产不锈钢合页、大板合页、不镀铰链、彩铰链,欢迎广大新老客户光临指导及来电、来图、来样、或共同合作开发新产品,我们 期待能成为您的忠实合作伙伴。1