



 点击图片查看原图


为使金属工件具有所需要的力学性能、物理性能和化学性能,除合理选用材料和各种成形工艺外,热处理工艺往往是的。钢铁是机械工业中应用广的材料,钢铁显微组织复杂,可以通过热处理予以控制,所以钢铁的热处理是金属热处理的主要内容。另外,铝、铜、镁、钛等及其合金也都可以通过热处理改变其力学、物理和化学性能,以获得不同的使用性能。
机床铸件整体热处理是对工件整体加热,然后以适当的速度冷却,以改变其整体力学性能的金属热处理工艺。钢铁整体热处理大致有退火、正火、淬火和回火四种基本工艺。
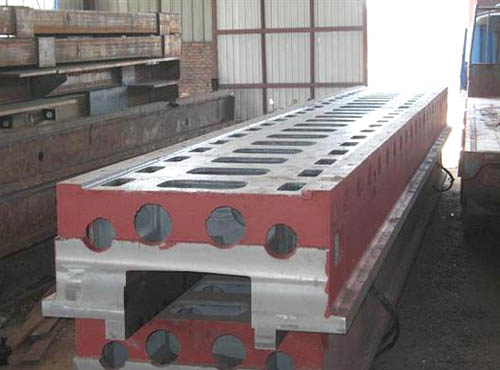
 数控机床超长床身的制造工艺
超长床身的制造工艺主要包括铸造、热加工和冷加工,铸造是零件毛坯的成型,热加工主要是指热处理,冷加工主要包括加工设备选型、零件的装卡、刀具工装的选用以及加工方法等,超长床身在大规格数控龙门铣床上加工的新工艺,其加工工艺路线设计如下:铸造——时效处理——划线——粗铣——时效处理——划线——半精铣——钳工拼装——精铣——检验入库。
1、超长床身的铸造
重型机床超长床身铸件的材质一般为HT250,壁厚在40~60mm,重量在10~50t,属于大厚壁铸件。床身类机床铸件最大的特点是导轨都比较厚,一般在60~100mm,很容易产生铸造组织缺陷,特别是十几米长的床身导轨要保证没有任何气孔、砂眼等缺陷是非常困难的,而且导轨都比较长,从几米到十几米,极容易产生弯曲变形。根据重型机床的特点,床身铸件大多都是单件小批量的生产,没有通用的砂箱工装,投资很大,特别是数控机床的床身,由于结构形状比较复杂,在模样制作、砂芯紧固等造型操作方面都存在较大难度,其材质还要具有良好的精度稳定性、抗压强度和减震性,此外还要有良好的铸造性能和切削性能,其硬度要求HB190~230,硬度差ΔHB≤10。
超长床身的铸造一般采用地坑造型,其工艺设计及过程控制需要注意以下几个方面:
1)收缩率的控制
床身的收缩率一般长度方向取1.0%,宽度方向取0.8%,高度方向取0.5%,考虑到胀箱等因素,宽度方向可以不留缩尺,甚至可以考虑将模样尺寸人为减小,以保证大型机床铸件的净尺寸在出件后符合要求。
2)留反变形量
根据铸件导轨的长度不等,导轨面上需要留凸起的反变形量5~25mm。当床身长度小于五米时,每一米铸件留1~2mm反变形量,当床身长度大于五米时,每一米铸件留反变形量1.5~2.5mm。有些床身的结构由于很不均匀,可能还会出现侧方向的弯曲,因此也需要在导轨侧面甚至整个床身侧面上都要留反变形量。
3)加工余量的预留
为了保证超长床身余量足够,一般在反变形量的基础上还需要再留一定的加工余量,加工余量不宜太大,不然加工完后导轨面会出现硬度不够的状况,一般留10~20mm。
4)浇注系统的设计
床身的浇注方式都是把导轨放在下面,铁水从床身两端由导轨长度方向进入,长度特别长的床身导轨可以采用底返雨淋浇注系统,采用这种方式可以保证铁水的流程不会太长,能有效防止出现砂眼、疏松、气孔、裂纹等铸造缺陷,保证床身的导轨上不存在影响床身使用性能的气孔、砂眼等铸造缺陷。
5)冒口的设计
床身的冒口形式以采用耳冒口居多,在厚大的部位要用冷铁进行包敷,为防止形成接触热节,冒口的放置位置还应避开厚大的部位。
6)模板的设计
长度较长床身的模板可做成2至3段,每段之间采用用燕尾销来连接。如果不用外模纯粹用砂芯组合起来的话,需要人为的将形成外型的砂芯分成几段,以便于制芯、下芯操作的方便。
超长床身的铸造要充分考虑零件的结构特点,合理的选取各种工艺参数,正确调整铁水的配方并保证铁水的温度,这样就可以将床身成功的铸造出来。
2、超长床身的热处理
超长床身的毛坯除了合理选用材料和各种成型工艺外,热处理工艺也是必不可少的。金属热处理是机械制造中的重要工艺之一,床身类铸件产品作为一种大型铸件,必须要经过热处理才能提高本身的使用性能,改善铸铁平板的内在质量。与其它加工工艺相比,热处理一般不改变工件的形状和整体的化学成分,而是通过改变工件内部的显微组织、改变工件表面的化学成分,赋予或改善工件的使用性能,其特点是改善工件的内在质量。
1)时效处理
机床床身作为大型铸件必须要经过时效处理才能改善内在的质量,提高使用性能。在进行床身铸造时,由于床身铸件设计壁厚、形状、冷却速度的不同,会在床身铸件的内部产生铸造应力,若这种应力不及时予以消除,会使床身铸件在后面的切削加工或使用过程中产生变形或裂纹,因此为了消除铸件的残余铸造应力,应当采用低温退火工艺进行铸造。
而且床身铸件在加工过程中应严格遵守回火工艺,为了防止铸件产生变形或断裂,在床身易变形部位应当加入支撑筋,派专人值守回火炉温度计合理控制温度,防止回火温度过高或过低对床身铸件产生影响。
2)淬火处理
由于重型机床床身一方面承受极大的载荷,同时其导轨面处于开放区域,无法进行保护,容易造成磨损,因此部分重型机床床身为了提高导轨的耐磨性,有床身导轨淬火的技术要求。淬火是提高零件硬度抵抗磨损有效的工艺方法。淬火中最常用的冷却介质是盐水、水和油。盐水淬火的工件,容易得到高的硬度和光洁的表面,不容易产生淬不硬的软点,但却易使工件变形严重,甚至发生开裂。而用油作淬火介质只适用于过冷奥氏体的稳定性比较大的一些合金钢或小尺寸的碳钢工件的淬火。
重型机床超长床身的热处理主要为时效处理,且在床身的加工过程中安排两次时效处理。第一次安排在铸造后,因为床身各个部位厚薄不一,铸造后因为冷却收缩在床身内部产生的应力会分布不均匀,为了消除铸造后的内应力,所以在铸造后安排了一次时效处理,以此改善材料的切削加工性能。第二次时效处理安排在数控机床铸件的粗加工后,因为粗加工过程中切除了大部分的余量,由于切削力、切削热和装夹变形的作用,也会产生一定的加工内应力,尽管在数量上比较小,但为了保证床身的高精度和稳定性,工艺上也在粗加工后安排了一道热时效,以消除粗加工后零件的内应力,进一步减小床身变形。根据我们的经验床身热时效回来后一般会有1~2mm的变形量,这也证明了粗加工后热时效的必要性。
床身铸件的时效处理在工艺上对加热温度和保温时间均有严格的要求和规范,以保证铸件时效后内应力的充分释放。
在保温时间上,如按工艺保温时间不足二分之一时,天然气突然停止,应将天然气阀门及烟道阀门关闭,重新进行时效处理。如保温时间超过六小时天然气突然停止,就关闭天然气阀门及烟道阀门,使铸件缓慢冷却,降至规范曲线规定的出炉温度以下即可出炉,要求铸件时效前后硬度差不得超过HB10。
泊头市磊兴机械设备有限公司(http://www.leixingjixie.com)是铸铁平台、异型铸件、机床改造、机床垫铁等产品生产加工的公司,拥有完整、科学的质量管理体系。我公司的主要产品包括各种规格龙门磨床铸件、立式车床铸件以及各类专用机床铸件,产品远销国内外各地并深受客户的一致好评。