

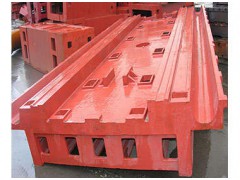


 点击图片查看原图


耐潮,耐腐蚀、不用涂油、不生锈、不褪色。
2. 温度系数低,基本不受温度影响。
3. 几乎不用保养,能迅速容易地清洁/擦拭,精度稳定性好。
4. 一律是坚硬的面。
5. 光滑的“轴承”面,不着土,耐磨,无磁性。
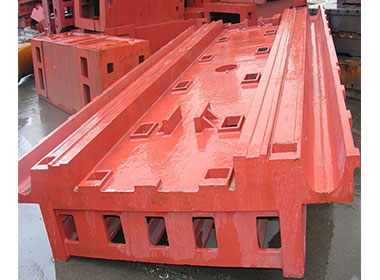
机床工作台铸件主要用于机床加工工作平面使用,上面有孔和T型槽,用来固定工件,和清理加工时产生的铁屑。按JB/T7974-99标准制造,产品制成筋板式和箱体式,工作面采用刮研工艺,工作面上可加工V形、T型、U型槽和圆孔、长孔。
 超长床身的精加工过程中技术难点问题
一、超长床身加工过程中刀具的磨损
重型机床超长床身导轨表面粗糙度要求较高,不允许有接刀痕,且各导轨的形位公差要求也极高,如何在长距离的加工中保证刀具的寿命和控制磨损,从而保证超长床身的最终加工精度,这是一个需要重点解决的难题。
1)刀具寿命的研究
铣刀的直径是根据工件尺寸特别是机床铸件的铣削宽度来选择的,但对于某个给定的面铣刀,它的最佳铣削宽度是铣刀标称直径的70~80%。
根据切削实践,我们认识到三种加工方法中,不对称顺铣的加工方法对刀具寿命最有利,对称铣次之,不对称逆铣最差,因此我们在加工过程中也应遵循这个原则。但这只是表面现象,真正影响刀具寿命的因素是刀具啮合角。啮合角(E)是铣刀中心与刀刃切进点的连线与进给方向所成的夹角。刀具的啮合角越小,刀具寿命就越长;啮合角对不同的刀片材料的影响差别较大。
2)刀具磨损的研究
刀具的磨损状态对精加工的质量影响较大,除了刀片的影响之外,刀片的安装方式也有较大的影响。综合分析国内及国外刀具,精铣刀盘的刀片安装方法只有两种,平装和立装。平装是指刀片径向排列,立装是指刀片切向排列。平装刀片的耐磨损性能高于立装刀片;平装刀片切削的表面粗糙度高于立装刀片,但粗糙度对磨损很敏感,可持续精加工的距离不如立装刀片;平装刀片和立装刀片精加工的距离不同(针对国产刀片)。平装刀片适合工件长度不大于35米的导轨的精加工,立装刀片适合工件长度不大于40米的导轨的精加工。
从刀具寿命和磨损的试验分析,结合我们的实际加工经验,为了保证超长床身的精度要求,精加工中刀具的选择应从以下几个方面实施:
(1)选择合适的刀具直径,一般为导轨加工宽度的1.25~1.4倍(必须采用接刀加工的大尺寸宽导轨不适用此条),采用不对称顺铣加工;
(2)选择啮合角较小的刀具,并选择合适材料的刀片;
(3)精加工采用刀片平装的方式,最后一刀精光导轨面时只安装一片或两片刀片,安装两片刀片时要保证两片安装在刀盘的一条中心线上,这样刀片在加工过程中的高度总是固定的,工件的表面粗糙度就可以得到有效地提高。
二、主轴热变形对加工精度的影响
在床身的精加工过程中,机床由于长期切削导致主轴发热产生热变形,对最终的加工精度会造成影响。对于精密级、高精度机床和大型机床来说,由热变形引起的加工误差约占40~70%,由于热变形只能改善而不能消除,对于机床确定的情况下,一般只能通过控制机床的切削条件来达到稳定机床温度的目的,从而避免温度改变对加工精度的影响。床身加工过程中控制温度变化的措施主要有:
1)机床在精加工之前必须经过一段时间的空运行,待温升稳定后整个机床系统达到热平衡,机床各部件的位置相对稳定后才能进行精加工;
2)半精加工后,由于机床的切削用量较大,温升较大,因此不能直接对大型机床铸件精加工,而应空运行一段时间后再进行精加工;
3)在精加工的几次走刀过程中,为了保证温升一致,必须保证其切削用量基本一致。通过采用以上方式保持加工时温度的稳定,可以有效的控制主轴的伸长,从而保证精加工时零件的加工精度。
三、超长床身导轨面高平行度的保证
重型机床超长床身导轨面的平行度要求很高,要求在全长上平行0.02mm,如何保证导轨面的高平行度,也是新加工方法中需要重点解决的问题。
为了保证床身导轨的高平行度,需要先将正导轨加工至图纸要求,然后再以正导轨面为基准来修正背导轨面与正导轨面的平行度。
在保证床身导轨高平行度时有一点要特别注意,加工正导轨面和加工背导轨面一般不能用相同的程序,这是因为在加工正导轨面和背导轨面时机床的受力方向是相反的,因此加工工件正导轨面时,加工复映的是机床床身背导轨面的误差,而加工工件背导轨面时,加工复映的是机床床身的正导轨面误差。在这样的状态下,即使使用相同的程序加工,加工的切削轨迹也是难以达到高精度的平行要求。因此我们在加工床身背导轨面时必须先不加任何补偿措施精铣一刀,得出机床床身正导轨的复映误差,以便于正确的确定各点的修正值。
床身背导轨面的加工采用的是反铣刀盘精铣,受主轴直径的限制,反铣刀盘的直径最小为:机床主轴直径+2*背导轨面加工宽度,机床主轴直径一般为220mm,背导轨面加工宽度一般为110mm,因此反铣刀盘最小直径应为440,按照刀盘制造标准,床身背导轨面的加工选用的是刚性好的φ500mm的可转位反铣刀盘。同时在加工中我们采用相对测量方法来保证各节床身导轨尺寸的一致性,即均以第一节床身导轨的厚度尺寸为基准,加工其余各节导轨时进行相对比较测量,最终保证床身导轨尺寸的一致性,从而保证导轨面高平行度的要求。
泊头市磊兴机械设备有限公司(http://www.leixingjixie.com)是铸铁平台、异型铸件、机床改造、机床垫铁等产品生产加工的公司,拥有完整、科学的质量管理体系。我公司的主要产品包括各种规格龙门刨床铸件、落地镗床铸件以及各类专用机床铸件,产品远销国内外各地并深受客户的一致好评。